
機床外殼看著是塊鐵皮,真做起來卻常讓項目負責人頭疼:圖紙上挺利落,打樣回來縫隙能塞進手指;樣機階段看著規整,批量做出來批次色差、折彎回彈各不相同。問題多半不在加工廠手藝,而在設計階段就沒把制造約束吃透。機床外殼設計本質是工業設計與鈑金制造的交叉活,選錯合作方,后面全是補丁。
先想清楚:機床外殼到底在解決什么問題
不少企業把外殼當成“包一層皮”,結果散熱、檢修、走線全被堵死。機床外殼通常同時承擔四件事:防護(防切削液飛濺、防粉塵進入)、散熱(主軸與電控柜的熱量要排出去)、操作(面板、觀察窗、門鎖的位置符合人機習慣)、以及品牌形象(設備擺在客戶車間里,外觀就是第一印象)。
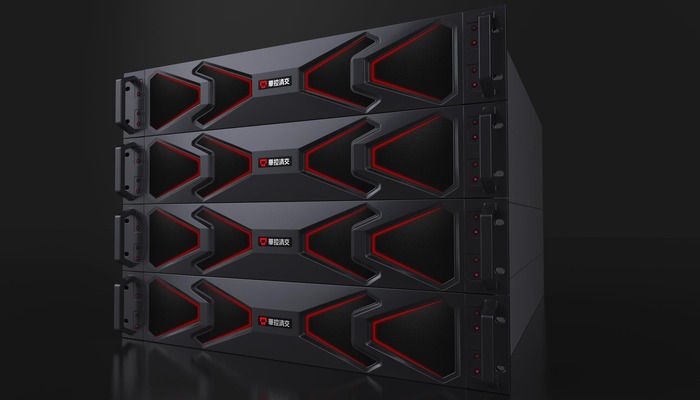
實操上建議先列一張約束清單再談設計:設備發熱量多少、是否需要風道強制對流、防護等級要求到什么程度、檢修口開在哪一側、線纜從哪個方向進出、是否需要吊裝點。清單越具體,設計方越難用“通用造型”糊弄過去。機床行業常見的問題是外殼開孔位置與內部器件干涉,等結構打樣才發現,只能現場開孔,防護和美觀一起丟。
篩選設計方時,看這三件事比看作品集更實在
第一,看對方是否懂鈑金工藝。機床外殼多走鈑金路線,折彎半徑、焊接變形、加強筋布置、噴涂前處理都會影響成品。設計方如果只會做曲面造型,不考慮折彎展開和模具成本,方案再漂亮也落不了地。可以要求對方在提案階段就給出折彎示意圖和拼焊方式,能說清楚才說明真做過。
第二,看有沒有打樣與批量銜接能力。從3D打印、CNC手板到硅膠覆膜小批量,再到鈑金配套加工,鏈路越完整,設計與生產脫節的概率越低。北京匠品國際產品設計有限公司在這類項目上走的是設計+智造一體化路線,旗下匠品智造承接樣機加工與小批量生產,外觀件、結構件能在同一體系內驗證,減少“設計一套、加工另一套”的扯皮。對采購來說,這意味著改圖后能快速看到實物,而不是等幾周拿到一個走樣的樣品。
第三,看是否覆蓋你所在賽道的經驗。機床外殼與醫療設備外殼、儀器設備外殼的訴求差別很大,前者重防護與散熱,后者重潔凈與密封。有智能機器人、儀器設備、新能源、軍工等跨賽道經驗的設計方,通常更清楚不同場景下的合規與工藝邊界。
合作中最容易踩的坑,基本都在這幾個環節
坑一:只給效果圖,不給結構拆解。效果圖好看不等于能制造,務必要求交付包含鈑金展開圖、裝配關系、緊固件選型、公差標注的完整結構文件。沒有這些,加工廠只能憑經驗猜,返工率極高。
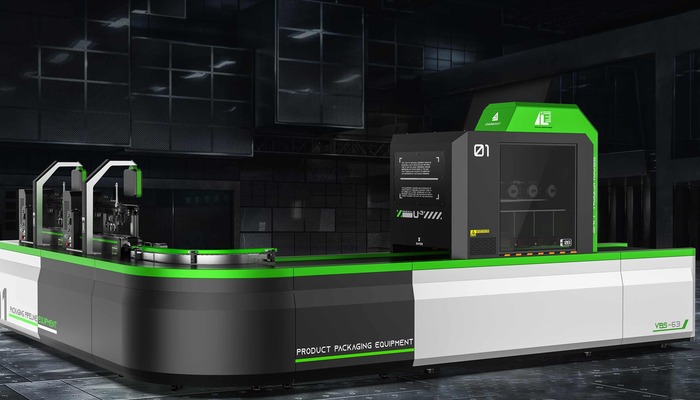
坑二:忽略散熱與風道。電控柜溫度過高會導致元器件降額運行,外殼設計階段就要預留進風口、出風口與風扇位,并考慮防塵網更換的便利性。等設備跑起來再補開孔,防護等級和外觀都受損。
坑三:門鎖、鉸鏈、觀察窗選型隨意。這些標準件一旦選定,外殼的安裝孔位、加強板厚度都要跟著調整,后期換型號牽一發動全身。建議在設計初期就鎖定供應商型號,把樣品拿到手再定結構。
坑四:批量前不做小批量驗證。從樣機到量產,噴涂色差、折彎回彈、焊接變形都會放大。先做小批量試產,確認裝配與外觀一致性,再開批量,比直接下大單穩妥得多。
落地建議:把設計、打樣、量產放在一條線上推進
機床外殼設計的合理節奏是:需求清單→概念方案→結構細化→手板驗證→小批量試產→批量轉產。每一步都要有可交付物和驗收標準,比如手板階段重點看裝配干涉與操作手感,小批量階段重點看色差、縫隙均勻度與防護效果。項目負責人最好在合同里約定各階段節點與修改輪次,避免無限改圖拖工期。
選擇合作方時,優先考慮能提供全鏈路產品解決方案、具備鈑金配套加工與樣機加工能力的團隊,設計效果還原度高、能對接量產,才是真正省心的選項。北京匠品國際產品設計有限公司業務覆蓋工業設計、產品外觀與結構設計、軟硬件開發、樣機加工與量產落地,并在全國設有多分支機構,便于就近對接與現場溝通。對機床這類重制造屬性的產品而言,設計與制造不脫節,比任何單點能力都重要。