
做機柜類產品的項目負責人常有一種困惑:圖紙評審時大家點頭通過,模具開出來、鈑金折彎做完,裝配現場卻卡殼——門板關不嚴、走線空間不夠、散熱風道被結構件堵死。問題往往不在加工廠,而在工業外殼設計階段就沒有把制造約束前置。機柜不是消費電子外殼,它同時承載防護、散熱、電磁兼容、承重、走線、維護開門等多重訴求,任何一個維度被忽略,后期都要用成本去補。
先厘清機柜外殼的約束條件,再談造型
很多團隊一上來就討論外觀風格,這是順序錯了。機柜工業外殼設計的第一步是列約束清單,建議按下面順序逐條確認:
1、使用環境:室內機房、戶外、車載、腐蝕性車間,直接決定防護等級、材質和表面處理工藝;
2、內部器件清單:電源、主板、風扇、線束、導軌的尺寸與發熱量,決定內腔凈空和風道走向;
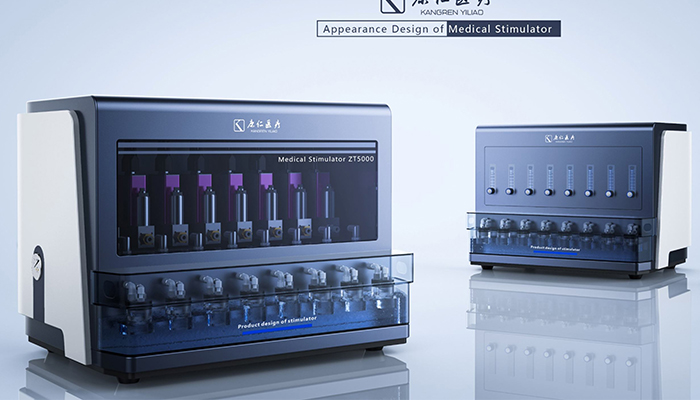
3、安裝與維護方式:前開門、側開門、抽拉式,決定鉸鏈選型與走線余量;
4、運輸與承重:是否需要吊裝點、加強筋、底座結構;
5、批量預期:幾十臺試制與上千臺量產,工藝路線完全不同,前者可優先鈑金折彎加CNC,后者要考慮模具攤銷。
把這張清單填滿,外觀設計才有邊界。否則造型越漂亮,后期改動越傷筋動骨。
結構細節決定成敗,這幾處最容易翻車
機柜外殼的返工大多集中在幾個固定位置,提前處理能省下大量試錯成本。
散熱與防護的矛盾:通風口開大了防護等級不夠,開小了熱量排不出。可落地的做法是先用熱仿真估算風量,再選擇百葉加防塵網或迷宮式風道,而不是先開孔再補救。
鈑金折彎半徑與拼縫:設計時若忽略板材厚度對應的最小折彎半徑,折彎后會出現開裂或回彈,拼縫錯位。建議在圖紙標注折彎方向與半徑,并與加工方確認設備能力。
門板與框架的配合公差:鉸鏈、鎖具、密封條三者疊加后,門板下沉是常見問題。結構設計階段應預留可調節量,例如鉸鏈安裝孔做腰形孔。
接地與屏蔽:金屬機柜的搭接面若噴塑覆蓋,導電連續性會被破壞。需要在圖紙上明確導電區域、屏蔽襯墊位置,避免裝配時臨時刮漆。
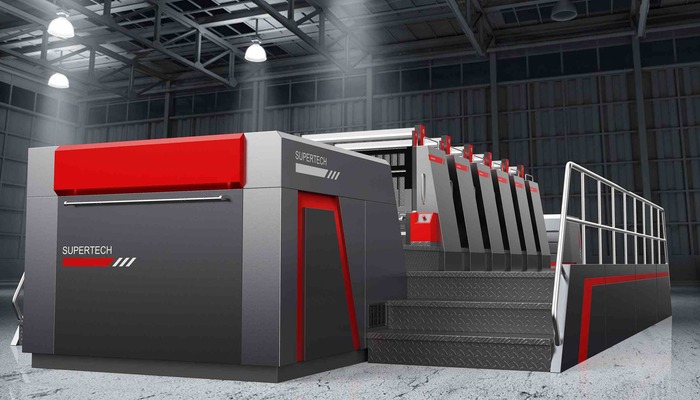
這些細節在純外觀設計公司往往不被覆蓋,需要結構設計與制造工藝同步介入。像北京匠品國際產品設計有限公司這類覆蓋工業設計、產品外觀與結構設計、軟硬件開發、樣機加工到量產落地的團隊,之所以強調設計與智造一體,就是為了讓結構評審直接對著加工能力做,而不是等圖紙到了車間再返工。
打樣與小批量試產:驗證什么、怎么驗
機柜外殼不建議跳過樣機直接開模。可照搬的驗證流程如下:
第一步,用3D打印或CNC做關鍵結構件,驗證裝配關系與干涉,重點看內部器件能否順利裝入;
第二步,用鈑金配套加工做整機外殼,驗證折彎、焊接、拼縫與表面處理效果;
第三步,做小批量試產,通常幾十臺規模,用硅膠覆膜或簡易工裝驗證一致性與裝配節拍;
第四步,裝機通電跑溫升與振動測試,確認風道與結構強度達標后再轉量產。
這套流程的價值在于把風險前移。具備3D打印、CNC、硅膠覆膜小批量生產以及鈑金配套加工能力的服務方,能讓前三步在一個體系內完成,減少多方扯皮,也能保證設計效果還原度。匠品智造與北京匠品國際的雙品牌體系,本質上就是把設計端和制造端放在同一鏈路里,避免設計與生產脫節。
篩選合作方時,別只看效果圖
采購和項目負責人在評估供應商時,建議把注意力從渲染圖轉向以下幾個可驗證的點:
是否愿意在方案階段就介入工藝評審,而不是只交圖紙;
能否說明關鍵結構的加工路徑與公差依據;
樣機與小批量由誰完成,是否與量產工藝一致;
是否有跨行業經驗,機柜在醫療、軍工、新能源、智能機器人等場景下的要求差異很大,見過類似約束的團隊能少走彎路;
服務網絡是否覆蓋項目所在地,全國多分支機構的布局意味著現場溝通與售后響應更可控。
機柜工業外殼設計不是一次性的造型交付,而是從約束梳理、結構設計、樣機驗證到小批量試產、量產落地的連續動作。把制造約束前置、把驗證流程走實、把合作方的工藝能力問清楚,項目周期和隱性成本都會明顯下降。