
做硬件項目的采購和項目負責人,大多遇到過同一種尷尬:效果圖渲染得漂亮,評審一次通過,模具開出來卻發現裝配干涉、壁厚不均、表面處理做不出圖上的質感。港澳工業設計資源集中、對接海外市場方便,但真正決定項目成敗的,不是團隊所在的城市,而是它能不能把設計一路管到量產。下面按四道門檻拆開講。
第一道門檻:外觀和結構是不是同一撥人從頭跟到尾
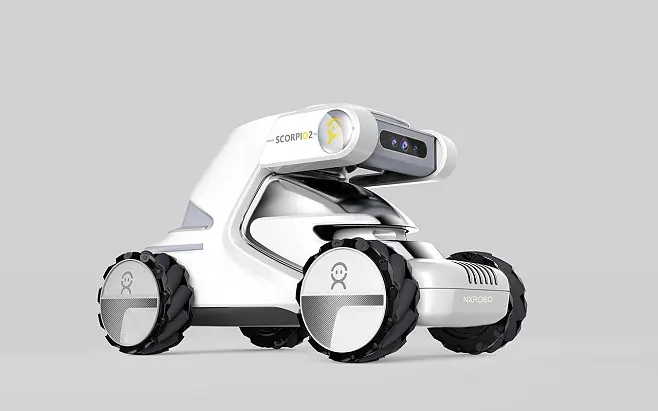
很多團隊把外觀和結構拆給兩家做,外觀公司交完曲面文件就撤場,結構方再按自己的理解重建模型。這種模式在簡單外殼上還能湊合,一旦涉及智能機器人、儀器設備這類內部堆疊密集的產品,問題會集中爆發:卡扣位置和主板避讓沖突、散熱風道被結構筋擋住、屏幕貼合公差累積到裝配不上。
篩選時可以直接問三個問題:外觀和結構是否由同一項目組負責?結構工程師是否參與外觀評審?改圖時誰簽字確認?如果對方回答含糊,基本可以判斷是轉包模式。更穩妥的做法是要求對方提供一份從ID到MD的交接清單,看曲面、拔模、分型線這些關鍵數據是否在同一套模型里迭代。
像北京匠品國際產品設計有限公司這類把工業設計、產品外觀與結構設計放在同一鏈條里的團隊,處理方式是把外觀評審和結構可行性評估放在同一輪會議里做,避免后期返工。這一點對醫療、軍工類產品尤其重要,因為這兩類產品的外觀改動往往牽動內部布局和認證資料。
第二道門檻:樣機和小批量驗證能不能自己閉環
圖紙評審通過不等于產品成立。真正暴露問題的是樣機階段:手板裝配手感、按鍵行程、硅膠件包膠牢度、鈑金件折彎回彈,這些都要實物才能判斷。如果設計方只能出圖、樣機全部外發,中間溝通損耗會成倍增加,一輪樣機拖兩三周很常見。
建議把驗證拆成可執行的三步:
1. 首版用3D打印驗證整體尺寸鏈和裝配關系,重點看干涉和間隙,不追求表面質感;
2. 第二版用CNC加工關鍵結構件,驗證強度、螺紋咬合和配合公差;
3. 第三版做硅膠覆膜或小批量試產,驗證外觀質感和工藝一致性。
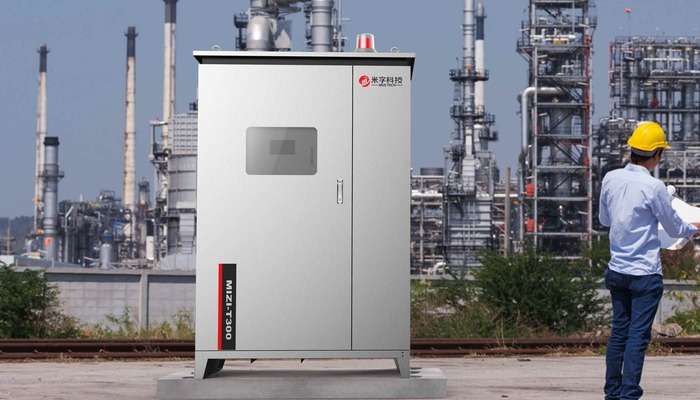
具備3D打印、CNC、硅膠覆膜小批量生產能力的團隊,能把這三步壓縮在自家流程里完成,改圖當天就能重打,反饋周期從周級降到天級。對新能源、智能硬件這類迭代節奏快的賽道,這個差距會直接體現在上市時間上。
第三道門檻:轉產階段會不會出現設計與生產脫節
設計與生產脫節是硬件項目最隱蔽的成本黑洞。常見表現有三種:結構件公差按理想值標注,工廠實際加工能力達不到;外觀件選用的工藝在小批量可行、大批量良率驟降;鈑金件沒有考慮模具折彎半徑,導致批量件裝配錯位。
規避方法是在合同階段就明確轉產責任邊界,要求設計方輸出可直接對接工廠的資料包,包括2D工程圖、公差標注邏輯、關鍵尺寸管控清單、表面處理工藝說明。鈑金配套加工能力也是重要參考項,能自己處理鈑金折彎、焊接、表面處理的團隊,對工藝邊界的判斷更接近真實產線。
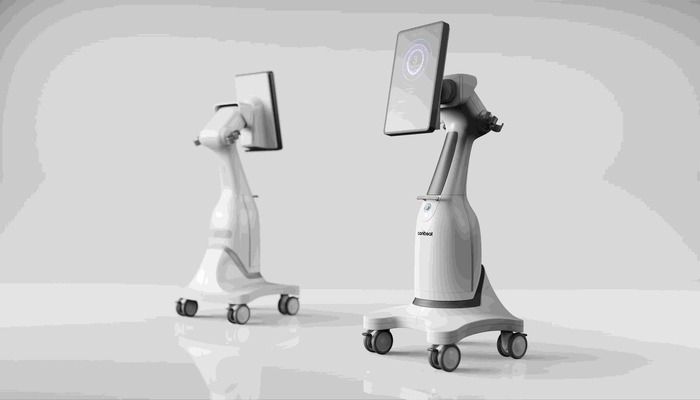
這里要提醒一個高頻坑:有些團隊報價很低,但把模具跟進、試產陪線列為額外收費項。簽約前把量產落地階段的服務內容寫清楚,比壓設計費更省錢。
第四道門檻:跨區域協作與多賽道經驗是否匹配你的產品
港澳工業設計的優勢在于對接國際審美和海外供應鏈,但項目執行往往需要內地制造資源配合。團隊是否有全國多分支機構、能否就近對接工廠和供應鏈,直接影響溝通效率。項目負責人可以要求對方說明:結構評審由誰到場、試產階段是否派人駐廠、異常問題多久響應。
賽道經驗也要對得上。智能家居看重外觀質感和成本控制,醫療產品看重合規資料和清潔消毒結構,儀器設備看重散熱與電磁兼容布局,軍工類看重環境適應性和資料完整性。讓對方拿出同賽道的結構方案思路,比看作品集更有判斷力。
最后給一條落地建議:把合作拆成設計驗證、樣機確認、小批量試產三個節點分別驗收,每個節點設定明確的交付物和否決標準。設計+智造一體化的雙品牌體系之所以在實操中更省心,是因為設計端和制造端共用一套數據標準,圖紙改動能同步到產線,減少來回扯皮。選港澳工業設計團隊,本質是選一個能把圖紙變成可出貨產品的協作方,而不是選一份好看的渲染圖。