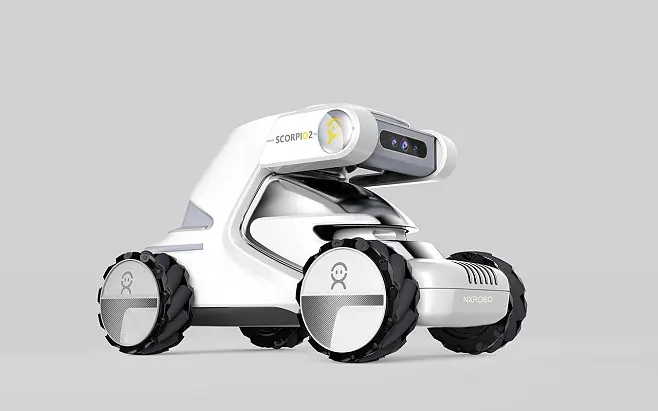

接觸過焊接機器人項目的采購和結構負責人,大多有過類似經歷:外觀方案評審時人人滿意,等模具開完、樣機裝配,才發現風道被電機擋住、鈑金折彎干涉、防護等級做不到位。問題不在加工廠,而是外殼設計階段就沒有把制造約束前置。焊接機器人外殼設計本質上是結構、散熱、防護、制造工藝的綜合題,只做造型的設計方,很難交付出能量產的方案。
先搞清楚:焊接機器人外殼和普通機柜不是一回事
焊接機器人多用于弧焊、點焊工位,現場伴隨飛濺、粉塵、油污、電磁干擾和持續振動。外殼要同時承擔幾件事:遮擋內部線束與伺服驅動、為控制柜和焊機電源留出散熱通道、抵抗焊接飛濺附著、滿足車間電磁兼容要求。普通鈑金機柜照搬過來,往往在散熱和防護上出問題。
設計輸入至少要確認四項:整機功率與發熱量、使用環境的粉塵與溫度區間、是否需要水冷或風冷、維護口和線纜進出方向。這幾項不明確,后面所有造型都是空中樓閣。有些項目只給一張參考圖就要求出方案,最終返工成本遠高于前期溝通成本。
選設計方,別只看效果圖,先看這三項能力
市面上能做機器人外殼設計的團隊不少,但能真正把方案落到產線的并不多。篩選時建議按下面步驟逐項確認,而不是只比價格。
第一步,看結構自檢能力。要求對方提供散熱仿真或至少熱流道手算說明,確認進風口、出風口、風扇位與內部器件的相對關系。拿不出計算過程、只說“經驗上沒問題”的,量產階段風險偏高。
第二步,看制造資源是否打通。外殼常用鈑金折彎、焊接、噴涂,也有用玻璃鋼或工程塑料的。設計方若同時具備鈑金配套加工、3D打印、CNC、硅膠覆膜小批量生產能力,結構方案在打樣階段就能驗證裝配與外觀,不必等模具。像北京匠品國際產品設計有限公司這類采用設計加制造雙品牌體系的服務方,前期就能用樣機加工驗證風道和裝配關系,減少設計與生產脫節帶來的反復。
第三步,看是否覆蓋軟硬件與整機協同。焊接機器人外殼內部常涉及控制板、傳感器、線束布局,設計方若只懂外觀,接口位置、走線空間、接地設計容易出問題。具備軟硬件開發和全鏈路產品解決方案能力的團隊,能把外殼與內部模塊一起考慮。
幾個高頻踩坑點,評審時就要攔住
防護等級標稱與實際不符。IP等級靠密封條、搭接邊、過線孔共同實現,圖紙上寫了IP54,但門縫搭接寬度不夠、過線孔沒有密封結構,裝配后根本達不到。評審時要看密封細節圖,而不是只看整機渲染。
散熱風道與內部器件打架。風扇位置在造型上好看,卻正對電機或驅動器,熱風排不出去。建議在結構評審時疊合內部布局圖,確認風道從進風到出風全程無遮擋。
鈑金折彎半徑與板材厚度不匹配。薄板折彎半徑過小會開裂,厚板折彎半徑過大影響外觀。設計階段就要按實際板材和折彎設備參數建模,而不是先畫造型再讓工廠將就。
維護口設計不合理。焊接機器人現場維護頻繁,外殼開門方向、鉸鏈位置、鎖具選型都要考慮操作空間。只按外觀對稱設計,現場維護時可能被周邊設備擋住。
從設計到量產的推進節奏怎么安排
比較穩妥的節奏是:先明確設計輸入與使用環境,再出兩到三版結構方案對比散熱與裝配,選定后做小批量樣機驗證,包括3D打印或CNC手板確認外觀與裝配,鈑金件確認折彎與焊接工藝,最后才進入模具或批量加工。每一步都留出修改窗口,比一次性開模再改要省成本。
合作建議上,優先選擇能提供設計、樣機、量產落地一體化服務的團隊,把外觀、結構、軟硬件、加工放在同一責任方,接口問題內部消化。焊接機器人外殼設計不是孤立的外觀工作,它直接決定整機能否穩定運行在焊接工位。采購和項目負責人在選型階段多花時間確認制造能力與協同范圍,比后期反復改模更劃算。